
资讯详情
激光烟雾净化场景下大通风量双效滤布风阻效率适配要点
激光烟雾净化场景下大通风量双效滤布风阻效率适配要点
激光切割、打标加工过程中产生的含焦油、颗粒物、刺激性异味的烟雾,如果过滤段风阻过高,会直接导致集烟设备吸力不足,车间烟雾弥漫;如果一味降低滤材密度,又会出现除味不彻底、颗粒物穿透、滤芯短时间堵塞的问题。不少采购人员选滤材时只看炭含量参数,忽略碳布的纤维排布与风阻设计,反而投入成本达不到预期净化效果。本文从滤材结构设计、性能匹配逻辑出发,拆解适配激光烟雾场景的滤材选型要点,帮助运维人员平衡抽排效率与净化效果。
激光烟雾过滤对碳布材料的核心性能要求
激光加工产生的烟雾成分复杂,既有0.3μm左右的切割烟尘颗粒物,也有塑胶、金属、板材受热挥发的有机异味,部分加工场景还会产生焦油类粘性物质。和普通家用、暖通场景的过滤需求不同,激光烟雾过滤的风量通常集中在1000-1200m³/h区间,如果滤材风阻超过设备风机的承压范围,哪怕吸附参数再高,也会因为风量不足导致烟雾在管道内残留,甚至从集烟罩口溢出。
很多人以为炭布越厚、炭载量越高过滤效果越好,实际上高炭载如果没有匹配的纤维疏松结构,会在使用初期就因为炭颗粒堆积堵塞气流通道,开机一周风阻就上升30%以上,吸力大幅衰减。
大通风量双效滤布的风阻与效率平衡逻辑
纤维梯度排布的结构设计
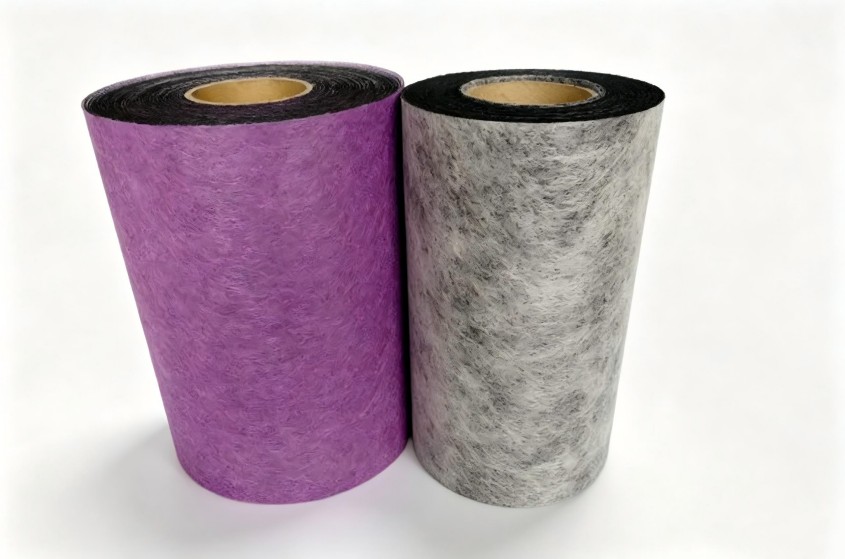
大通风量双效滤布采用梯度纤维结构,进风面采用粗纤维做预过滤层,先拦截大颗粒的烟尘与焦油附着物,避免表层快速堵塞;中间负载改性活性炭的功能层采用蓬松化纤维固定工艺,炭颗粒均匀附着在纤维间隙中,不会因为气流冲刷出现掉炭、积炭堵孔的问题;出风面采用细纤维做精滤层,拦截穿透的细微炭粉与小粒径颗粒物。这种结构设计可以在保证吸附效率的前提下,将初始风阻控制在风机适配区间,满足1200m³/h风量下的稳定抽排需求。和传统涂覆式炭布相比,这种结构的碳布容尘量更高,不会因为表层积灰快速封死滤材孔隙,使用寿命更稳定。
双效功能的工况适配性
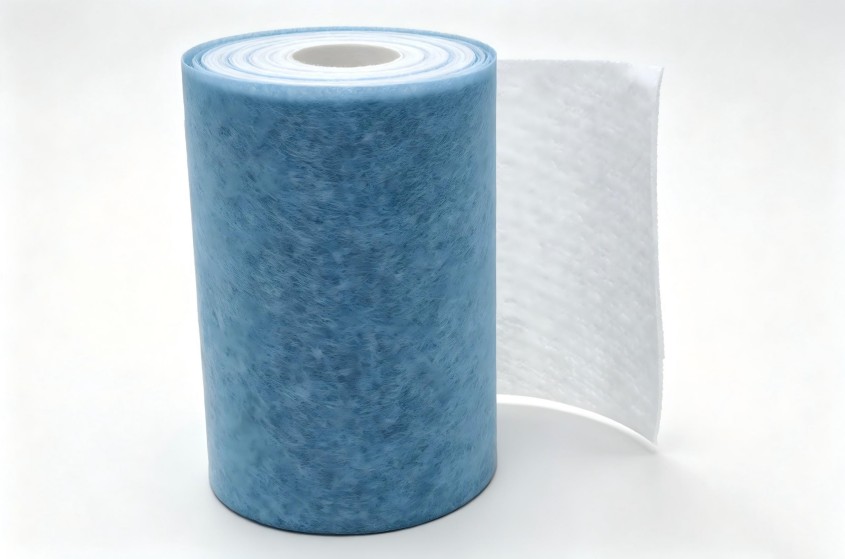
这类滤材的“双效”,指的是同时具备颗粒物拦截与气态污染物吸附能力,不需要在过滤段单独叠加HEPA层与活性炭层,减少了滤层叠加带来的额外风阻。针对激光加工场景常见的粘性焦油问题,滤材的活性炭表面经过改性处理,可以定向吸附有机异味分子,同时减少焦油在炭孔表面的附着硬化速度,避免滤材提前失效。不少现场运维反馈,之前用的普通碳布用了半个月就出现硬板块,风阻翻倍,本质就是炭孔被焦油封堵,纤维孔隙被堵死,气流无法正常通过。
激光场景滤材选型的常见误区
第一个误区是盲目追求高炭含量。炭含量过高的炭布往往需要在纤维层填充更多炭颗粒,会直接压缩气流通过的孔隙空间,风阻线性上升,反而让设备抽排效率下降。第二个误区是只看初始过滤效率。部分滤材初始效率很高,但纤维结构致密,运行几百小时后风阻就超过风机负载,实际使用中烟雾抽不走,效率数据再高也没有实际意义。第三个误区是忽略滤材的容尘能力。激光加工产生的烟尘量远大于普通室内净化场景,如果滤材容尘量不足,哪怕风阻初始值低,也会快速堵塞,更换频率大幅上升。
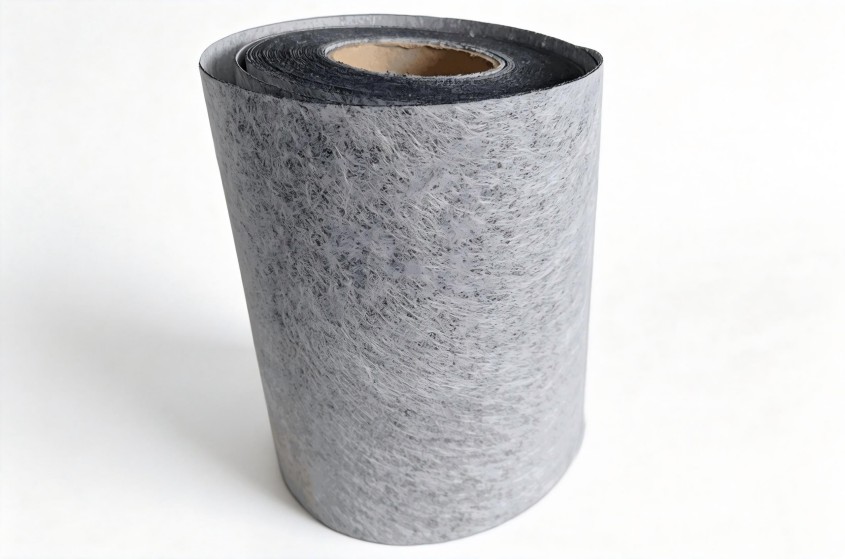
匹配1200m³/h额定风量的激光烟雾净化设备,选型时需要优先验证滤材在额定风量下的风阻变化曲线,而不是只看静态下的参数报告。
滤材使用的优化建议
首先是根据加工材质调整滤材的炭层配方,如果是切割亚克力、PVC等产生高浓度有机异味的板材,可以选择针对VOCs改性的碳布款;如果是切割金属板材,烟尘颗粒物占比高,可以适当增加预过滤层的克重,减少大颗粒直接接触主滤材造成的堵塞。其次是安装时注意滤材的进风面方向,粗纤维层朝向进风侧,避免装反导致的快速堵孔。日常运维中不需要频繁吹扫主滤材表面,高压气流会打乱纤维排布、冲掉附着的活性炭颗粒,反而缩短滤材使用寿命。
大通风量双效滤布因为本身采用了梯度结构,对不同加工材质的适配性更强,可以根据具体工况调整炭含量、纤维克重参数,不需要为了兼顾效率牺牲通风性能。和传统分层叠加的过滤结构相比,大通风量双效滤布减少了层与层之间的气流紊流,相同风量下的能耗更低,更适合长时间连续运行的激光加工车间。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。