
资讯详情
激光烟雾净化排风不畅?高效滤材选型需兼顾过滤效率与运行风阻
激光烟雾净化场景下,高效滤材如何平衡过滤效率与通风风阻
激光切割、打标、焊接工序产生的含焦油、细微颗粒物的烟雾,若过滤环节处理不当,不仅会造成车间空气质量不达标、带来操作人员职业健康隐患,还可能因排风阻力过大导致激光设备积热、光路污染,直接影响加工精度。不少采购选型时只盯着过滤效率参数选精度等级偏高的材料,装上去才发现排烟不畅、耗材短时间内就堵塞报废。下文将结合激光烟雾的工况特性,拆解过滤性能与风阻的核心影响因素,为选型提供可落地的参考方向。
单一追求高过滤精度,易触发全链路运行问题
不少人对高效滤材的认知停留在“过滤精度越高越好”,却忽略了激光烟雾工况下滤材的动态性能变化。激光加工产生的烟雾成分复杂,既有固态的金属氧化物、塑料碎屑颗粒,也有粘性的焦油、气态VOC,若所选滤材纤维间隙过密,虽然初始过滤效率表现较好,但大颗粒物和粘性焦油会快速在滤材进风面形成致密堵塞层,风阻会短时间内大幅上升。此时要么排风电机负载攀升拉高耗电,要么烟雾抽吸不净在车间弥漫,若为了维持排风效果加大风机功率,还会进一步把颗粒物压入滤材深层,加速耗材堵塞,形成“过滤精度越高、耗材换得越勤、运行成本越高”的恶性循环。
滤材风阻表现,核心取决于结构与工艺设计
滤材的风阻不是独立参数,和过滤效率、容尘量是相互关联的整体,单纯牺牲风阻换效率、或者牺牲效率换风阻的设计,都很难适配激光烟雾这类复杂工况。
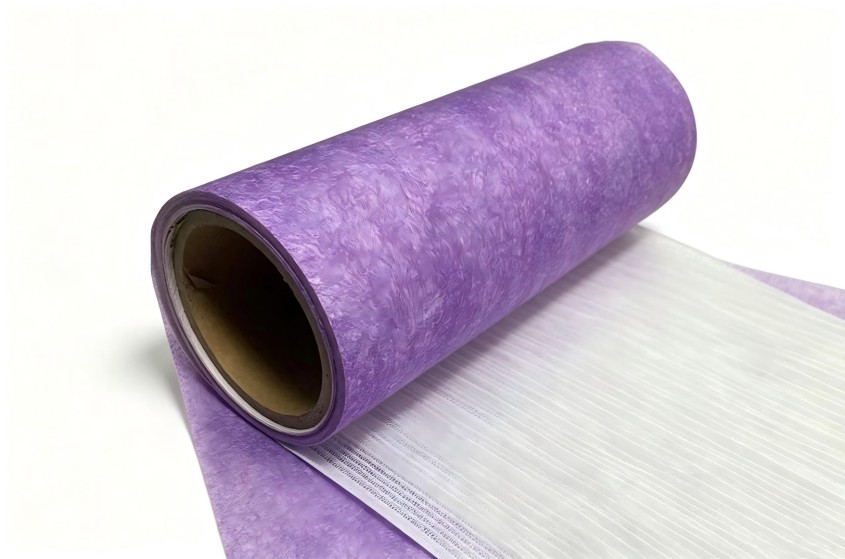
梯度纤维排布的结构作用
真正适配复杂工况的高效滤材,不会靠单纯压缩纤维间隙来提升过滤精度,而是采用从进风面到出风面纤维密度逐步提升的梯度结构:进风侧的疏松纤维层先拦截大颗粒碎屑、粘性焦油,避免其直接堵塞深层孔隙;中间层负载功能吸附材料处理气态污染物;出风侧的致密纤维层捕捉细微颗粒物,让每一层结构发挥对应作用。同等过滤效率要求下,梯度结构的滤材初始风阻更低,容尘量也明显高于均匀密度的滤材。
功能材料的负载工艺影响
针对激光烟雾中的异味、VOC组分,需要在滤材上负载对应的吸附材料。如果采用传统的满涂胶黏复合工艺,胶层会大面积覆盖纤维孔隙,不仅会抬升整体风阻,还会包裹吸附材料的表面位点,降低净化效果。采用定点粘合、无胶热压的负载工艺,才能在保证吸附材料附着牢固的前提下,尽可能保留纤维间的通风孔隙,不额外增加运行阻力。
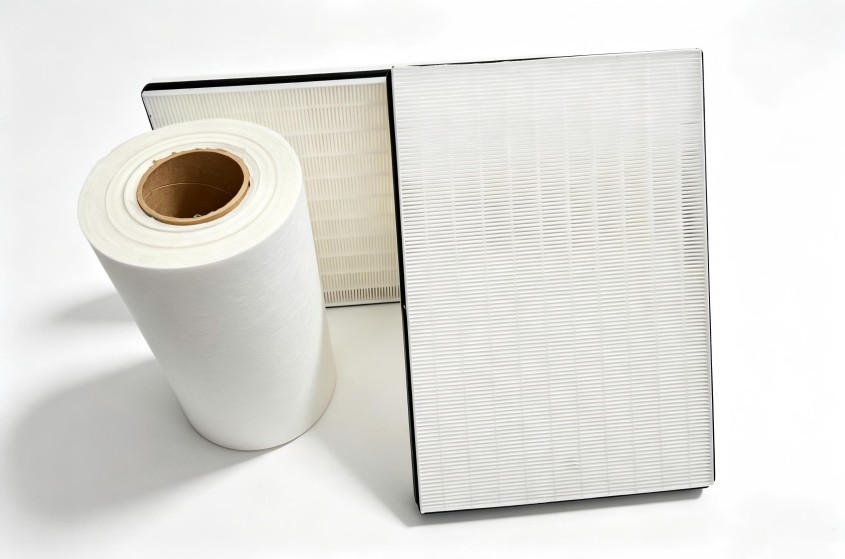
匹配工况的参数调整,比盲目选高等级更实用
不同激光加工场景产生的烟雾浓度、成分差异极大:切割亚克力、皮革等非金属材料时,烟雾中粘性VOC、大颗粒碎屑占比高;切割金属材料时,污染物以金属氧化物细微颗粒物为主;激光打标、精雕工序的烟雾浓度低,但颗粒物粒径更小。选型前需要先梳理自身工序的烟雾特征,匹配对应容尘量、过滤精度、纤维材质的滤材,比如大颗粒污染物占比高的场景,可以在前端增设初效预过滤层,先拦截大颗粒碎屑与焦油,延长后端核心滤材的使用寿命。
匹配工况调整结构的高效滤材,能在满足车间排放、岗位卫生要求的前提下,把运行风阻控制在风机适配的合理区间,拉长耗材更换周期,减少不必要的运维投入。不少工厂遇到的滤材更换频繁、排风不足问题,往往不是因为滤材精度不够,而是前期选型时没有结合工况做针对性调整,把实验室静态环境下测出来的参数直接套用到动态变化的生产场景里,自然容易出现适配偏差。滤材的性能验证不能只看纸面参数,需要结合实际工况的烟雾成分做模拟测试,才能确定最合适的纤维配比、结构设计,避免出现参数好看但实际应用问题不断的情况。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。