
资讯详情
激光烟雾净化场景用MERV滤网OEM代工 需平衡实际风阻与容尘性能
激光烟雾净化场景MERV滤网OEM代工 如何平衡风阻与容尘性能
激光烟雾净化系统的主过滤段多采用对应等级的MERV滤网,不少品牌方找代工厂生产时,常遇到标称等级完全符合要求,但实际装机后风阻短时间内陡升、容尘量不达设计值的问题——轻则导致系统抽风效率下降、烟尘散逸,重则拉高风机能耗、滤网更换频次翻倍,直接影响终端产品口碑。不少采购方选型时仅以静态检测的效率值为核心判断标准,忽略工况适配性调校。本文将从滤材设计、工艺匹配、品控校验三个维度展开,帮助采购方明确代工环节的核心管控要点。
激光烟雾工况对MERV滤网的性能要求有特殊性
激光加工产生的烟尘不同于普通暖通场景的大气颗粒物,其中混合了大量熔融态金属或非金属碎屑、粘性气溶胶,颗粒粒径集中在亚微米区间,刚好是MERV中高效等级滤网的主要拦截范围,也是影响激光加工车间职业健康、排放达标率的核心污染物。普通量产的MERV滤材多采用均匀纤维结构,拦截这类粘性颗粒时,污染物会快速在滤材表层形成致密滤饼,直接堵塞纤维孔隙,导致风阻上升速度远快于实验室测试状态,实际容尘量远低于标称值。不少代工方直接用通用暖通MERV滤材裁切生产,没有针对激光烟雾的颗粒特性做调整,自然会出现参数达标但实际使用效果差的问题。
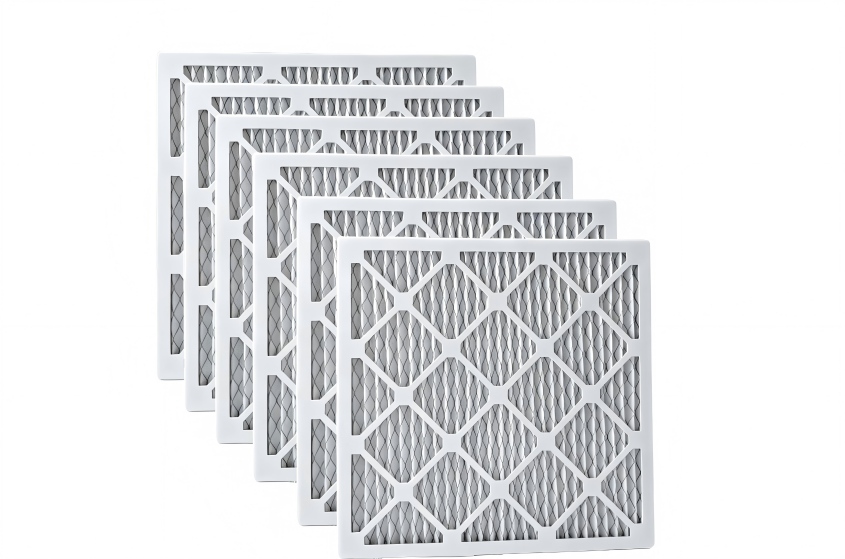
平衡风阻与容尘表现的核心是滤材梯度结构设计
要在保证MERV等级对应的过滤效率前提下,降低运行风阻、提升容尘量,不能只靠提升纤维克重或者缩小纤维直径——那样虽然效率上去了,但初始风阻会直接超标,甚至超出风机负载能力。合理的结构应该采用梯度纤维设计:进风侧采用粗纤维、大孔隙的预过滤层,先拦截大粒径的熔融碎屑和粘性颗粒,避免其直接堵塞主过滤层;中间层采用逐步细化的混合纤维层,拦截中段粒径颗粒;出风侧采用细纤维效率层,保证最终过滤效率符合对应MERV等级要求。不同层级的纤维还需要通过稳定的复合工艺固定,避免出现层间移位导致风阻异常升高,同时保证滤材在高风速运行下的结构稳定性。这种结构下,污染物会渗透到滤材内部不同层级,而非全部堆积在表层,既能延缓风阻上升速度,也能充分利用滤材的整体容尘空间。这也是MERV滤网OEM代工环节容易被忽略的技术细节——不少代工厂仅采购现成的通用滤材加工,没有能力针对特定工况调整滤材的纤维层级配比。
代工品控不能只看静态效率检测值
MERV等级的检测是在标准实验室工况下完成的,使用的是标准化测试尘,和激光烟雾实际产生的污染物特性差异较大。如果代工生产仅以标准环境下的效率、初始风阻作为交付标准,很容易出现实际使用性能不匹配的问题。成熟的代工流程会在滤材选型阶段就结合客户提供的工况参数(比如烟尘浓度、主要成分、设计风速、更换周期要求)做模拟测试,调整滤材的纤维配比、褶皱间距、折高设计——比如针对粘性烟尘占比高的场景,适当加大褶皱间距、预留更大的容尘空间,避免滤饼快速粘连堵塞风路。针对激光烟雾净化场景的MERV滤网OEM代工,还需要增加模拟工况下的容尘和风阻变化测试,才能保证交付产品的实际表现符合设计预期。采购方在筛选MERV滤网OEM代工合作方时,可优先关注其是否具备滤材配方调整和模拟工况测试的能力,从供应链端减少性能不匹配的风险。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。