
资讯详情
激光烟雾滤筒碳布压褶风阻偏高?优化褶型设计平衡过滤效能与寿命
激光烟雾滤筒制作中碳布压褶的风阻平衡要点
激光切割、打标工序产生的粘性烟尘与混合VOC,需要搭配载炭滤筒完成吸附过滤,不少滤筒生产端常会遇到一类问题:按照常规工艺完成碳布压褶组装后,整机实测风阻远高于设计值,开机后烟雾吸口吸力不足,甚至运行短时间就出现褶层粘连倒伏,炭粒脱落堵塞后端HEPA层。很多从业者会直接判定为碳布克重过高,却忽略了压褶环节的参数匹配对整体性能的影响。以下从生产环节的核心影响要素展开梳理,帮助生产端避开常见的性能损耗问题。
褶距与褶高设定不匹配,是风阻异常升高的常见诱因
很多滤筒加工时会参照普通HEPA滤材的压褶参数设置褶距,认为更小的褶距能装入更大面积的滤材,提升整体容尘量与吸附容量。但碳布本身的厚度、表面粗糙度远高于玻纤或熔喷滤材,褶距过小时,相邻褶层的碳面在通风状态下会形成气流扰流区,有效通风面积反而比大褶距设计更低,风阻会出现非线性升高。尤其激光烟尘带有一定粘性,运行中附着在碳布表面的颗粒物会快速填充本就狭窄的褶间空隙,进一步加速风阻上涨。碳布压褶前需要根据滤筒直径、设计风量提前核算褶高与褶距的比值,针对激光烟雾这类高粘性烟尘场景,褶距需要比同克重普通空气滤材适当加大,预留足够的容尘与气流通道。
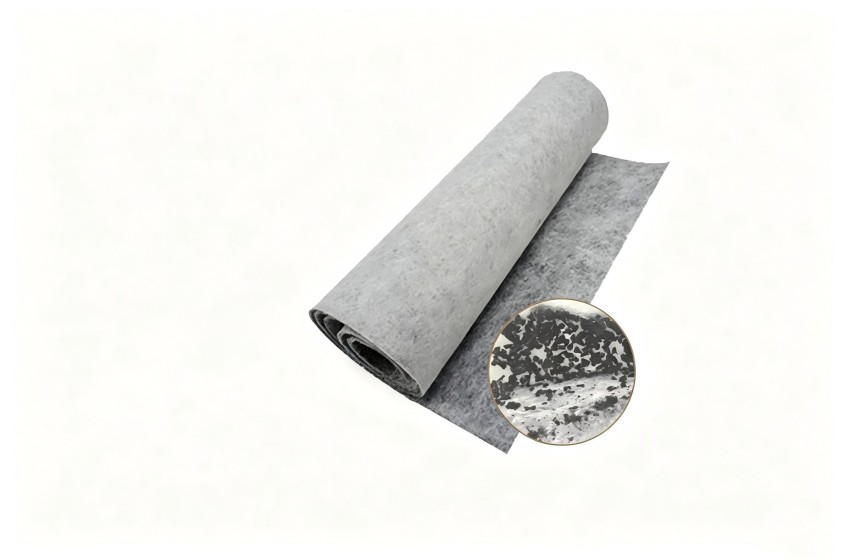
碳布挺度不足,会直接导致褶层倒伏与结构失效
不少生产端选择碳布时仅关注平展状态下的吸附、风阻参数,忽略挺度指标,选用低挺度的薄型碳布做压褶加工,这类碳布在平展状态下的性能数据都能达到设计要求,但经过压褶的弯折受力后,褶峰位置容易出现弯折塌陷,装入滤筒后受气流正面冲击,相邻褶层会贴合在一起,实际可参与过滤的碳布面积远低于设计值。除了碳布本身的基布强度,复合层的搭配也会影响挺度表现,针对激光场景下滤筒靠近加工点位存在持续温升、烟尘带湿带粘的工况特点,需要在碳布进风侧复合耐高温的支撑网格,提升褶片的直立性。碳布压褶过程中,也需要根据碳布挺度调整压褶机的折痕深度与走料张力,避免折痕位置纤维断裂导致炭层脱落。
忽略进风面流向设计,会加剧炭层损耗与风阻波动
碳布的载炭层有明确的正反面区分,含炭面朝向进风侧还是出风侧,会直接影响压褶后的过滤表现。很多加工环节不做流向区分,随机将碳布放入压褶设备,最终成品会出现两种异常:一是含炭面朝向出风侧时,气流穿透基布后才接触炭层,部分被气流携带的炭粒会直接穿过滤材进入后端,造成HEPA层堵塞;二是含炭面朝向进风侧但未做表面拒油处理时,激光加工产生的油性烟尘会直接附着在炭层表面,堵塞炭孔,导致吸附性能快速衰减。碳布压褶前明确流向标识,搭配对应工况的表面改性处理,能在不增加初始风阻的前提下,延长滤芯在激光场景下的有效使用寿命。
针对激光烟雾这类含粘性颗粒物、混合VOC的复杂过滤工况,滤材选型与压褶工艺的匹配没有通用模板,需要结合实际风量、烟尘浓度、安装尺寸等参数灵活调整。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。